2026.05.12公司动态
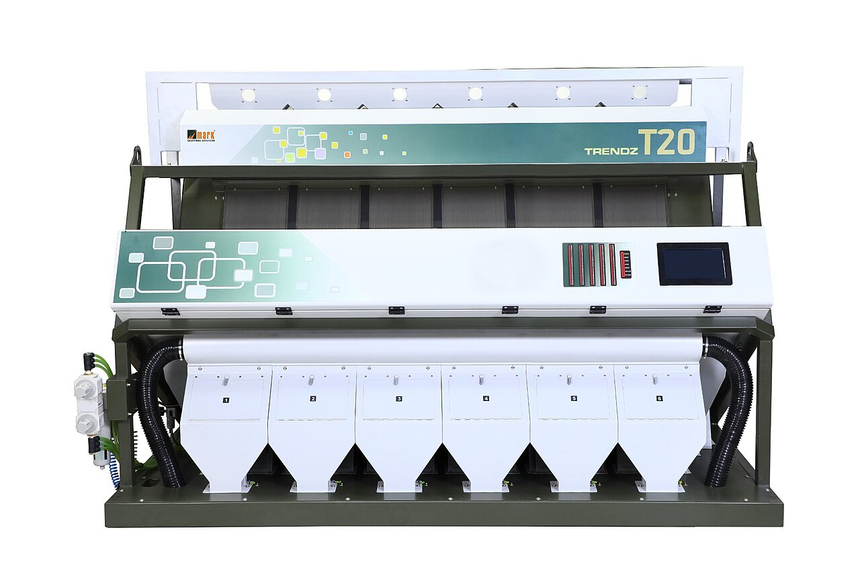
改造的重点在喂料与识别两个环节。原有振动喂料器在籽仁流量偏大时容易出现叠料,单层铺展不充分,色选机镜头捕捉到的仁面不完整,异色粒容易被漏判。这次把喂料槽改成两级分料,先做一次薄层摊平,再进入识别区,单通道流量下调约一成,识别准确率随之提高。
小粒通道单独设定
葵花籽仁里总有一部分小粒,密度与正常仁粒接近,风选很难彻底分开。此前这类小粒与异色粒混在同一判定阈值里,为避免误剔,阈值只能放宽,结果异色粒带出率偏高。新增的小粒通道按粒型单独建模,把小粒先分流,再在主通道按颜色判定,两个环节互不干扰。试运行一周,成品异色粒含量从 0.8% 降到 0.4% 左右。
带出率与完整率的平衡
色选精度提上去,带出率往往会跟着涨,被剔出的物料里夹带好仁,损耗就上来了。这次在末端加了一道回选,把带出物料再走一遍低灵敏度通道,把夹带的好仁回收。测算下来,回收环节让成品率回升约 1.5 个百分点,综合损耗控制在可接受范围。
改造后单线小时处理量维持在 3.2 吨左右,与原有排产计划衔接。五月起新线投入正式生产,食用级葵花籽仁的完整率指标按 96% 执行,油用仁仍按原标准组织生产,两条线分开计量,避免批次混淆。
后续还计划在包装前增加一道在线称重与金属探测联动,把袋重偏差和异物风险一并纳入过程记录。设备到货时间定在六月,安装调试不影响当期订单交付。